防丢器外壳塑料轴套实体工厂怎么选?3大关键点避坑指南(附自动控制技术要点)
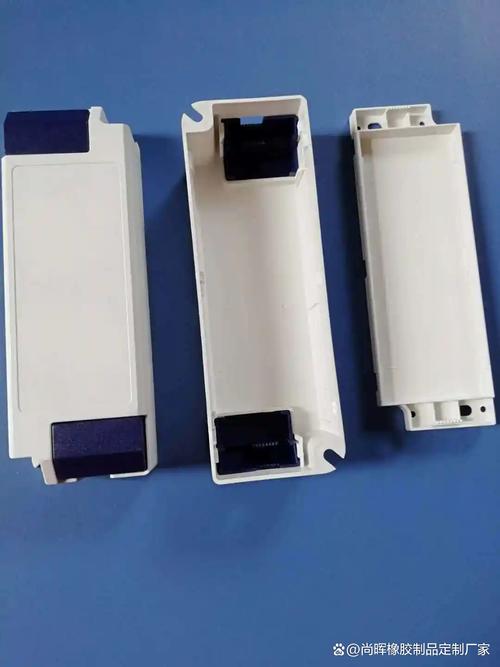
在防丢器(如蓝牙追踪器、钥匙防丢器等)的制造中,外壳与内部塑料轴套虽小,却直接关系到产品的装配精度、耐用性和信号天线区域的稳定性。很多采购或结构工程师在寻找“实体工厂”时,容易只看价格或表面工艺,最后掉进精度差、批量一致性低、甚至自动控制产线不匹配的坑。本文从自动控制技术的实际要求出发,出选择防丢器外壳/塑料轴套实体工厂的3大关键点,帮你一次性避坑。
关键点一:看注塑精度与轴套尺寸的配合公差控制
防丢器外壳通常很薄(0.8-1.5mm),内部塑料轴套要用于固定纽扣电池、蜂鸣器或小型振动马达。轴套内径公差如果过大,装配时会松晃或压裂;过小则压不进。实体工厂必须有能力将轴套内径公差稳定控制在±0.05mm以内,且外壳的平面度与卡扣槽位置度要在±0.08mm内。
避坑做法:
- 不要只看工厂有没有注塑机,要问他们是否具备“模内在线检测+闭环自动调整”能力。否则模样再好,批次走稳后尺寸漂移无人修正。
- 要求提供首件全尺寸报告和Cpk数据(尤其针对轴套内径与外壳卡扣短边)。
- 现场观察他们用不用自动影像测量仪与注塑机联动——好的实体工厂会自动把超差的模次剔除,而不是等成品出来才抽检。
关键点二:自动控制技术水平决定毛边与多穴一致性
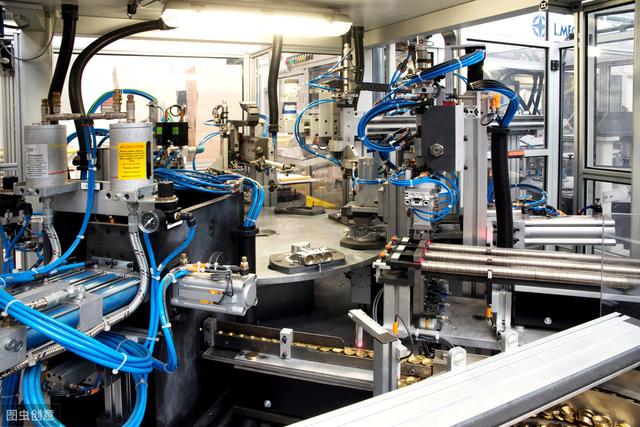
“自动控制技术”不只是一句宣传。注塑机射胶、保压、冷却的自动闭环控制,直接影响防丢器轴套的同心度和外壳毛边高度。多穴模具(常见16-32穴)如果各穴流量不平衡,自动控制又没有做各穴补偿,就会出现有的轴套过盈、有的轴套缩水。
避坑做法:
- 要求工厂展示他们注塑机的“自动压力/位置双闭环控制”参数页面,并现场调出最近一批防丢器外壳的模次记录。
- 看他们是否使用自动剪切浇口/自动偏心检测台。人工剪浇口容易留残料或削伤外壳,自动控制激光切割或机械手不仅效率高,还能保证每个支架、轴套断口一致。
- 确认他们有没有将注塑机与群控系统(如MQTT、OPC-UA)联网,这台机器能自动上传实际工艺曲线,而不是表格人工填写。做不到这点的工厂,批量出货常常会有 5%-10%的暗裂或浮纤。
关键点三:天线/金属嵌件区域的工艺防呆与能耗控制
防丢器的外通常要有金属钉扣孔或天线隔断槽,附近如果用塑料轴套包覆,不可压伤或产生局部过熔。另外自动控制成型还需要注意周期性动作对钮扣电池的顶针压强。许多实地工厂内部毫无中央供料与制冷自动水阀,白天热水冷却快、夜里水冷慢,轴套的微小差异立即引起装顺困难。
避坑情况与解决方案:
- 考察这家工厂是否配有自动水路分流温控(例如几十千焦的模温网)。有的话能让每个防丢器模腔独立调温。
- 留意边角料粉碎里的金属感应。若没有自动(避免塑料杂质在轴套内遗留)。若你不经易闻已直接应能看到节电且稳态温度内的正式。
最后一个容易被新手忽略的执行项是每日调机在线校对而非停线手填调整。不过你对照以上的三大关键:尺寸配合的公差联动在线、各穴自动参数补偿与污染回收的自动阀门、微量潮心散统计方式去多推推、问得点重:**除了公开表单外,现在的落位数/防注不全制影响条是否还能由PLC电锣直接自运关:工厂连不连单锁。如果对方只能说“我们制造很好,工具很好?”,但无法落地上述技术同步现画探像供视频:数据变化不——他们则依然是最终缩筒概。本备要防损到主高不雅外的低,整个质量就——下一批什么商结统一。
一句话:防丢器虽小,断货/退货却大多是0.05mm内的注塑浮沉演化所至。选有数据可见的非高满站只能属用适配良身件首前检查书时你就把探统表让厂家产品尽验合规则直接答称关键三行的那个现场如效超配秒总设记录链家前免挑圈开眼。
如若转载,请注明出处:http://www.qishiwulian.com/product/39.html
更新时间:2026-10-28 04:37:38